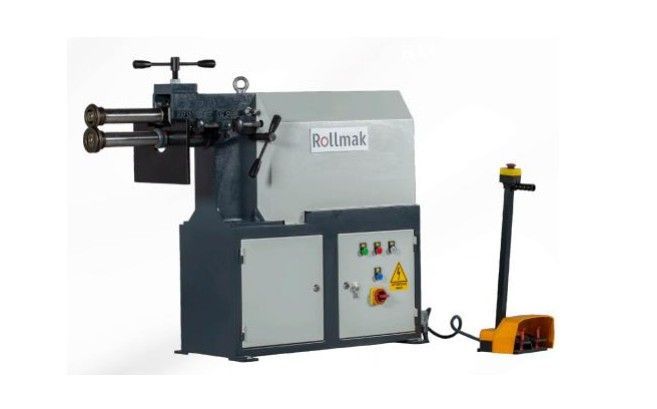
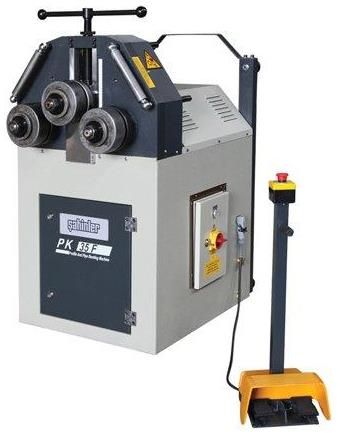
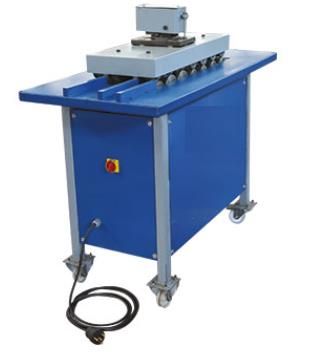
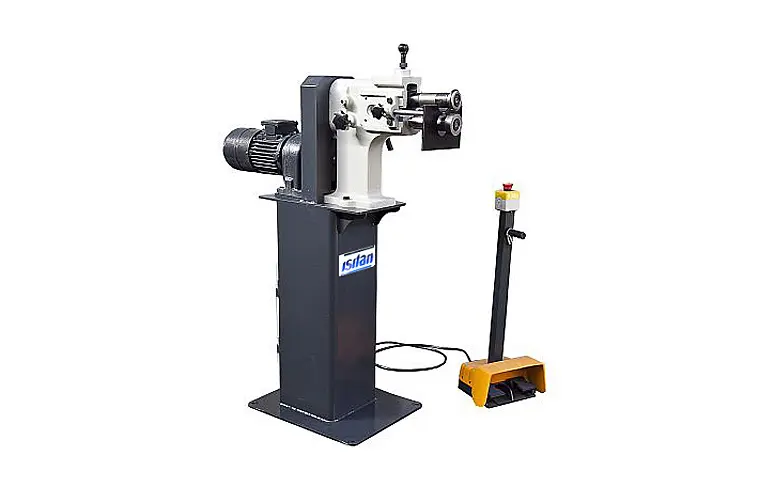
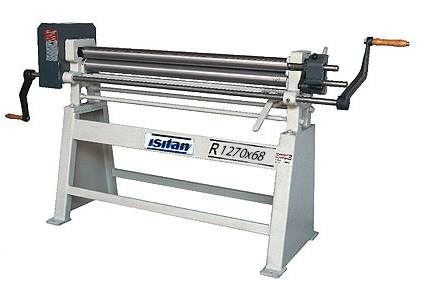
Зиговочный станок — это специализированное оборудование для пластической деформации кромок и поверхности листового металла без снятия стружки. Он предназначен для нанесения зигов (кольцевых рёбер жёсткости), отбортовки, гофрирования, рифления и некоторых кромочных операций за счёт прокатки заготовки между парой сменных роликов. Ниже — структурированное руководство по выбору зиг‑машины: от назначения и принципа работы до конкретных характеристик, сценариев подбора и практических рекомендаций.
Что такое зиговочный станок и для чего он предназначен
Зиговочная машина (зиг‑машина) используется там, где нужно быстро и повторяемо менять профиль металлической заготовки: усиливать жёсткость, формировать кромки под соединение, готовить элементы вентиляционных, водосточных и кровельных систем. Оборудование работает по принципу прокатки: заготовка протягивается между двумя соосными роликами, один из которых ведущий, второй — опорный; под заданным усилием металл получает форму, соответствующую профилю роликов.
Что делает зиговочный станок на практике:
-
Наносит кольцевые зиги на обечайки и трубы для повышения жёсткости и точности стыковки.
-
Выполняет отбортовку кромок для последующего соединения элементов воздуховодов, дымоходов, водостоков.
-
Гофрирует торцы труб (сужение/расширение) и формирует рёбра жёсткости на плоских листах.
-
Рифлит поверхность для декоративных задач или улучшения сцепления.
-
При наличии специальных роликов — выполняет резку кромки роликовым ножом и ряд кромочных операций.
Таким образом, ответ на вопрос «зиговочный станок для чего предназначен» — это универсальная кромкоформовочная платформа для листового и рулонного металла в задачах вентиляции, кровли, водостоков, теплоизоляции и мелкосерийного изготовления цилиндрических деталей.
Как работает зиговочный станок: принцип действия и операции
Принцип работы зиговочного станка базируется на локальной пластической деформации металла между роликами. Оператор (или привод) вращает валы, заготовка подаётся в зону контакта, усилие прижима задаётся винтом, рычагом или гидроцилиндром. В результате на поверхности формируется профиль, соответствующий геометрии роликовой пары.
Базовые операции, которые выполняются на зиг‑машине:
- Зиговка — кольцевое ребро жёсткости на трубах/обечайках и плоских заготовках.
- Отбортовка — загиб кромки под заданным углом для стыковки элементов.
- Гофрирование — волнообразный профиль для изменения диаметра торца трубы.
- Рифление — рельеф для жёсткости или декора.
- Резка кромки — ровный обрез без заусенцев при установке роликового ножа.
Для замковых и фланцевых соединений воздуховодов часто требуется отдельное специализированное оборудование, но базовые подготовительные операции выполняются именно на зиговочной машине.
Виды зиговочных станков: классификация по типу привода
Тип привода — первый фильтр при подборе: он определяет производительность, максимальную толщину, мобильность и бюджет.
Ручная зиг‑машина приводится в действие оператором через рукоятку и редуктор; прижим — винтовой. Это компактное решение для выездных работ и небольших мастерских.
Плюсы:
-
Не требует электросети, вес 15–35 кг, высокая мобильность.
-
Низкий входной порог по цене, минимум обслуживания.
Ограничения:
-
Производительность ограничена выносливостью оператора; при сериях свыше 15–20 заготовок утомляемость растёт.
-
Типичный максимум по стали — порядка 0,8–1,5 мм в зависимости от модели и операции.
Где уместно: монтаж кровли/вентиляции на объекте, малые объёмы, резервный станок.
Электродвигатель с редуктором обеспечивает стабильную скорость вращения роликов; управление — кнопка/педаль, часто есть реверс.
Плюсы:
-
Стабильный профиль по всей длине зига, производительность в 3–5 раз выше ручной.
-
Комфортная работа с толщинами до ~1,5–2,5 мм по углеродистой стали (зависит от модели).
Ограничения:
-
Требуется электропитание (220/380 В — уточнять по модели), вес 50–150 кг.
-
Цена выше ручной: ориентировочно 80 000–250 000 ₽.
Где уместно: серийное изготовление воздуховодов, водостоков, дымоходов, кровельных элементов в цеху.
Гидравлические зиговочные станки
Комбинируют электропривод вращения роликов и гидроцилиндр прижима, что даёт высокое и точно регулируемое усилие.
Плюсы:
- Значительно большее усилие прижима, стабильность на твёрдых и толстых материалах.
-
Точная настройка давления по манометру, повторяемость от детали к детали.
Ограничения:
-
Стоимость от ~300 000 ₽, вес 200 кг+, обслуживание гидросистемы.
Где уместно: промышленные задачи, обечайки, ёмкости, работа с увеличенными толщинами и нержавейкой.
Станки с ЧПУ
ЧПУ контролирует прижим, скорость, позиционирование и сохраняет программы для повторного запуска.
Плюсы:
-
Высокая повторяемость, минимизация брака, быстрая переналадка между заказами.
-
Интеграция в автоматизированные линии.
Ограничения:
-
Высокая стоимость, требуется квалифицированный наладчик; для мелких мастерских — избыточно.
Сравнительная таблица: типы зиговочных станков
|
Параметр
|
Ручная
|
Электрическая
|
Гидравлическая
|
С ЧПУ
|
|
Макс. толщина стали (ориентир)
|
Тонколистовой металл
|
Средние толщины
|
Толстый металл, промышленные задачи
|
Средние и большие толщины
|
|
Скорость работы
|
Зависит от оператора
|
Стабильная, средняя
|
Стабильная, средняя
|
Программируемая
|
|
Вес, кг
|
15–35
|
50–150
|
200–500+
|
150–600+
|
|
Мобильность
|
Высокая
|
Ограниченная
|
Стационарная
|
Стационарная
|
|
Ценовой диапазон, ₽
|
15 000–40 000
|
80 000–250 000
|
300 000–800 000
|
400 000–1 500 000+
|
|
Типичный сценарий
|
Выездной монтаж, мастерская
|
Серийное производство вентиляции/кровли
|
Промышленные заводы, толстый металл
|
Массовое производство, автолинии
|
Конкретные значения толщины зависят от модели, профиля роликов, глубины вылета и типа операции — всегда сверяйтесь с паспортом.
Ключевые характеристики зиговочного станка: что значит каждый параметр
Чтобы не переплатить и не промахнуться, важно правильно интерпретировать паспортные данные применительно к вашим задачам.
Максимальная толщина обрабатываемого металла
Паспортная толщина всегда привязана к материалу, по которому она заявлена (обычно углеродистая сталь). Для алюминия допустимая толщина, как правило, больше, для нержавеющей — меньше из‑за более высокого предела текучести. Практическое правило: не берите станок «впритык» к вашей рабочей толщине; запас 20–30% по толщине — норма, это снижает износ роликов и нагрузку на редуктор.
Глубина горловины (вылет роликов)
Глубина горловины — расстояние от оси роликов до ближайшей точки станины; она определяет максимальный радиус (половину диаметра) цилиндрической заготовки. Зависимость прямая: вылет 200 мм → максимальный диаметр заготовки 400 мм. Для воздуховодов большого сечения (от 500 мм) требуется вылет от 250 мм; для промышленных систем с диаметрами 800–1000 мм — от 400–500 мм.
Диаметр рабочих роликов
Диаметр роликов влияет на форму и качество профиля: больший диаметр даёт более плавный радиус зига и бережёт тонкие покрытия (оцинковку), меньший — формирует более острый и узкий профиль для выраженных рёбер жёсткости. Стандартные диаметры варьируются примерно от 60 до 130 мм в зависимости от класса станка.
Усилие прижима (кН) и механизм регулировки
Усилие прижима определяет, сформируется профиль или ролик проскользнёт. Механизмы регулировки: винтовой (ручные/электрические), гидроцилиндр (гидравлические), сервопривод (ЧПУ). Для оцинковки 0,5 мм хватает ручного винта; для стали 1,5 мм — усиленный механический; для нержавейки больших толщин — электромеханические/гидравлические исполнения.
Скорость вращения роликов (м/мин) и мощность двигателя
Скорость влияет на производительность: ручные — 1–3 м/мин (зависит от оператора), электрические — типово 2–6 м/мин, промышленные с ЧПУ — до 8 м/мин. Мощность двигателя коррелирует с усилием и толщиной: для электрических зиг‑машин характерен диапазон 0,37–1,5 кВт; для стали до 1,2 мм часто достаточно 0,55 кВт, для 1,5–2 мм — от 0,75 кВт. Наличие частотного преобразователя — преимущество: позволяет подбирать скорость под материал и профиль.
Вес, габариты и посадочный диаметр роликов
Вес и габариты определяют мобильность и требования к установке: ручные 15–35 кг (переносные), электрические 50–150 кг (цех), гидравлические/ЧПУ 200+ кг (стационарно). Посадочный диаметр и тип крепления роликов (шпонка, болт, быстросъём) критичны для совместимости оснастки и скорости переналадки; стандартные посадки варьируются (12–30 мм в зависимости от бренда/класса).
Критерии подбора зиговочного станка под задачи производства
Чтобы выбрать зиговочный станок правильно, нужно одновременно ответить на несколько вопросов: какой металл и толщина, какие операции, какой объём, какой размер заготовок и нужна ли мобильность. Ниже — пошаговый алгоритм.
1) Материал и толщина
Начинайте с материала, так как усилие прижима сильно различается:
- Оцинкованная сталь 0,5–0,7 мм — минимальное усилие, справляется ручная зиг‑машина.
-
Углеродистая сталь (Ст3) 1,0–1,5 мм — средний диапазон; ручная на пределе, электрическая — комфортно.
-
Нержавейка (AISI 304) 1,0–1,5 мм — усилие на 25–30% выше, чем по углеродистой стали; ручная — только на 0,8 мм и тоньше.
-
Алюминий (АМц, АД31) 1,0–2,0 мм — мягкий, но легко деформируется; желательны ролики увеличенного диаметра и аккуратный прижим.
Правило: ориентируйтесь на максимальную рабочую толщину и добавляйте 20–30% запаса.
2) Типовые операции и комплект роликов
В зависимости от роликов зиг‑машина выполняет зиговку, отбортовку, рифление, некоторые кромочные операции и резку роликовым ножом; для замковых/фланцевых соединений часто нужно отдельное оборудование. В базовой комплектации обычно 1–2 пары роликов; если задачи шире — закладывайте стоимость дополнительных роликов в бюджет сразу.
3) Объём производства и тип привода
Объём напрямую диктует привод:
-
До 10–20 заготовок за смену — ручная.
-
20–100 заготовок — электрическая (оператор не выдержит серию на ручной).
-
100–500+ заготовок или автолиния — усиленная электрическая или решения с ЧПУ/автоматизацией (итоговый выбор зависит от номенклатуры и организации производства).
4) Размер заготовок и глубина горловины
Глубина горловины — ограничитель по диаметру детали. Примеры привязки:
-
Водосточная труба 80–150 мм — вылет 75–100 мм.
-
Дымоход бытовой 100–250 мм — вылет 125–150 мм.
-
Воздуховод малого сечения 100–315 мм — вылет 160–200 мм.
-
Воздуховод среднего сечения 315–630 мм — вылет 200–315 мм.
-
Воздуховод большого сечения 630–1250 мм — вылет 315–630 мм.
-
Промышленный воздуховод 1000+ мм — вылет 500+ мм.
Для вентиляции под воздуховоды до Ø500 мм вылет от 250 мм обязателен; для кровельных водосточных элементов хватает 150–200 мм.
5) Мобильность
Для монтажных бригад критичны: вес до 30–40 кг, питание 220 В или ручной привод, крепление к временному верстаку, устойчивость к транспортировке. Стационарные электрические и гидравлические — цеховое решение.
6) Бюджет
Бюджет — ограничение после определения задач. Ориентировочные диапазоны:
-
15 000–40 000 ₽ — ручные.
-
80 000–250 000 ₽ — электрические (основной сегмент для малых/средних производств).
-
300 000–800 000 ₽ — гидравлические (промышленные задачи).
-
400 000–1 500 000+ ₽ — с ЧПУ (крупносерийное производство).
Сводная таблица: рекомендации по выбору под задачу
|
Задача / отрасль
|
Толщина металла, мм
|
Глубина горловины, мм
|
Рекомендуемый привод
|
|
Кровля, монтаж на объекте
|
0,4–0,7 (оцинковка)
|
150–200
|
Ручной
|
|
Водосточные системы (мастерская)
|
0,5–1,0
|
150–200
|
Ручной / электрический
|
|
Вентиляция, воздуховоды до Ø500
|
0,5–1,2
|
250–300
|
Электрический
|
|
Вентиляция, воздуховоды Ø500–1000
|
0,7–1,5
|
350–500
|
Электрический (усиленный)
|
|
Дымоходы из нержавейки
|
0,5–1,0 (нерж.)
|
200–300
|
Электрический
|
|
Промышленные ёмкости, обечайки
|
1,5–4,0
|
350–500+
|
Гидравлический
|
|
Массовое серийное производство
|
любая
|
по изделию
|
С ЧПУ
|
Данные ориентировочные; итоговый выбор уточняйте по паспорту модели и пробной прокатке.
Ручная или электрическая зиг‑машина: когда что выбрать
Это самый частый вопрос при подборе. Коротко:
Ручная оптимальна, когда:
-
Работы на объекте (кровля, вентиляция, водостоки), нет гарантированного электроснабжения.
-
Объём до 10–20 заготовок в смену, металл — оцинковка/алюминий до ~ 0,8 мм.
-
Бюджет ограничен или станок нужен как резервный.
Переход на электрическую оправдан, когда:
-
Объём >20 заготовок в смену — оператор устаёт, качество падает к концу смены.
-
Толщина от 1 мм по стали — на ручной физически тяжело.
-
Нужна стабильная повторяемость профиля для серийных изделий.
-
Производство работает в 2 смены — экономия на трудозатратах ощутима.
На что обратить внимание при покупке: чек‑лист
Чтобы обзор зиговочного станка превратить в осознанную покупку, проверьте:
-
Комплектация: сколько пар роликов в базе и какова стоимость доп. роликов под ваши операции.
-
Совместимость роликов: посадочный диаметр и тип крепления; стандартная посадка снижает зависимость от одного поставщика.
-
Качество литья и сборки: отсутствие раковин/трещин, плавный ход роликов, минимальный люфт, равномерная покраска; слишком лёгкий корпус — признак экономии на металле.
-
Наличие реверса: полезен для позиционирования, повторного прохода и безопасного вывода детали.
-
Безопасность: аварийный стоп, защищённое педальное/кнопочное управление, предупреждающие таблички, удобный доступ для подачи заготовки.
-
Запчасти и сервис: наличие роликов, подшипников, шестерён в РФ и сроки поставки.
-
Гарантийные условия: срок, что покрывается (дефекты литья/сборки, редуктор, двигатель, гидросистема), что не покрывается (износ роликов, нарушения эксплуатации).
-
Напряжение питания: 220 В или 380 В — критично для мастерских без промышленной сети.
Типичные ошибки при выборе зиг‑машины
-
Покупка «с большим запасом» по толщине без учёта реальных задач — переплата за неиспользуемый ресурс.
-
Игнорирование глубины горловины — заготовка не помещается, станок простаивает.
-
Экономия на комплекте роликов — после поставки половина операций невозможна.
-
Выбор без реверса для многопроходных/кромочных операций — потери времени и рост брака.
-
Покупка без учёта доступности расходников — простой на недели/месяцы в ожидании оснастки.
Практические советы инженера
-
Держите запас 20–30% по толщине металла относительно паспортного максимума — это продлевает ресурс и улучшает качество профиля.
-
Под вентиляцию приоритет часто у глубины горловины, а не у предельной толщины.
-
Для тонкой оцинковки (0,5–0,7 мм) предпочтительны ролики увеличенного диаметра — они не продавливают и не сдирают покрытие.
-
Закладывайте бюджет на 3–4 пары роликов (зиговочные, отбортовочные, рифлёные, резательные) сразу, чтобы не останавливать производство после поставки.
-
Для выездных бригад выбирайте ручной станок или компактную электрическую модель на 220 В; стационарные решения — только в цех.
FAQ (ответы на популярные вопросы)
▶
Зиговочный станок для чего предназначен в первую очередь?
Зиговочный станок предназначен для нанесения зигов (рёбер жёсткости), отбортовки, гофрирования и рифления кромок и поверхности листового металла без снятия стружки, преимущественно в задачах вентиляции, кровли и водостоков.
▶
Что делает зиговочный станок помимо зиговки?
Помимо зиговки, зиг‑машина делает отбортовку, гофрирование торцов труб, рифление, а при установке специальных роликов — резку кромки роликовым ножом и ряд кромочных операций.
▶
Как работает зиговочный станок и чем отличается ручная от электрической?
Зиговочная машина работает за счёт прокатки заготовки между двумя роликами под заданным усилием прижима; ручная приводится рукояткой, электрическая — мотор‑редуктором, что даёт стабильную скорость и более высокую производительность.
▶
Какие параметры и размеры зиг машины RAS (и аналогов) критичны при подборе?
Критичны максимальная толщина металла (с учётом материала), глубина горловины/вылет роликов (определяет максимальный диаметр заготовки), диаметр и посадка роликов, усилие прижима, скорость вращения и габариты/вес для мобильности.
▶
Какие изделия с помощью зиг машины изготавливают чаще всего?
С помощью зиг‑машины чаще всего изготавливают элементы вентиляционных и водосточных систем: воздуховоды, колена, сегментные отводы, соединительные муфты, а также кровельные и водосточные элементы с рёбрами жёсткости и отбортованными кромками.
Популярные категории металлообрабатывающего оборудования
 Вход