Станки для обработки металла
Вход
8-495-283-08-34
Ручные листогибы: устройство, принцип работы, как выбрать и использовать

Ручные листогибы: устройство, принцип работы, как выбрать и использовать

Большинство техпроцессов изготовления продукции из листового металла включают операцию гибки. Для выполнения таких работ используются листогибы. Оборудование незаменимо в производстве воздуховодов, корпусов, элементов кровли и фасадов, отливов и многих других изделий из металлических листов. Самую простую конструкцию имеет ручной листогиб – приспособление для гибки тонких листов оцинкованной стали. Оператор работает вручную, но за счет рычажного механизма гибка производится с минимальными физическими усилиями. Модели ручных листогибов рассчитаны на различную рабочую длину и толщину листового металла. Что такое ручной листогиб и для каких задач подходит Ручной листогиб — это станок для холодной гибки листового металла без привода, где усилие создаётся оператором через рычаги. Решение оптимально для небольших и средних объёмов, выездных работ и участков с нерегулярной загрузкой. Типовые задачи: Изготовление отливов, коньков, ендов, парапетных крышек для кровли; Фасадные кассеты и доборные элементы; Короба вентиляции, кожухи, лотки; Мелкосерийная гибка по эскизам и чертежам. Как устроен ручной листогиб Приспособление состоит из двух балок – прижимной и опорной. Обрабатываемый лист зажимается между ними и изгибается за счет поворота траверсы на требуемый угол. При гибке более толстых листов может потребоваться больше усилий – для этого листогиб оснащается двусторонним управлением. Все конструктивные элементы листогиба установлены на прочной станине. Чтобы выдержать точный угол гибки, устанавливаются специальные ограничители или угломеры. При выполнении операции можно сразу отрезать заготовку – для этого станки оснащаются роликовыми ножами. Устройство и принцип работы ручного листогиба Основные узлы и компоненты Станина (рама) и рабочий стол; Прижимная балка с фиксацией заготовки; Гибочная балка (пуансон) с рычагом/рукоятями; Угломер/ограничитель угла гиба; Опционально: роликовый нож, задний упор, быстросъёмные пуансоны. Как работает ручной листогиб: пошаговый цикл гибки Разметка линии гиба на заготовке. Установка листа на стол, выравнивание по упору. Фиксация прижимной балкой. Плавный ход гибочной балки рычагом до нужного угла. Контроль угла, при необходимости — догиб. Снятие готовой детали. Как работать ручным листогибом: инструкция для оператора Подготовка рабочего места и заготовки Проверка крепления станка, отсутствия люфтов, чистоты стола; Проверка соответствия инструмента толщине металла; Очистка листа от загрязнений, заусенцев; разметка линии гиба. Настройка угла и фиксация листа Установка ограничителя угла/угломера; Тестовая гибка на обрезке; Фиксация листа по всей длине прижима (избегать перекосов). Техника безопасности СИЗ: перчатки, защитная обувь, очки при работе с кромками; Не держать руки в зоне прижима/гибки; Работать вдвоём при длинных листах (>2–2,5 м); Фиксировать станок к полу/верстаку при интенсивной работе. Как выбрать ручной листогиб под ваши задачи Критерии выбора Максимальная толщина металла (сталь/алюминий/нерж); Рабочая длина (под ваши типоразмеры изделий); Тип профиля (простая гибка vs сложные кассеты); Мобильность (вес, наличие колёс, разборная рама); Комплектация (нож, угломер, упоры, быстросъём). Таблица: подбор по толщине и длине Задача / материал Толщина, мм (сталь) Рекомендуемая рабочая длина, мм Примечание Кровля, водосточка (оцинковка) 0,4–0,7 1250–2500 Лёгкие мобильные модели Фасадные кассеты, доборные 0,5–1,0 1250–3100 Нужен точный угломер Вентиляция, короба 0,5–1,2 1500–3100 Усиленная рама, длинный прижим Нержавеющая сталь (тонкая) 0,3–0,8 1000–2000 Контроль усилия, износостойкость Для алюминия допустимая толщина выше на ~20–30% при том же усилии. Виды ручных листогибов и особенности применения Консольные — для стандартной гибки на объекте и в цеху; Рамочные — повышенная жёсткость, удобны для длинных листов; Сегментные — для фасадных кассет и сложных профилей; С роликовым ножом — совмещают гибку и резку в одном цикле. Преимущества ручного листогиба Ручной листогиб – универсальное оборудование для небольших и средних производств с невысокой степенью автоматизации технологического процесса. В работе задействуется один или несколько операторов. Преимущества станка: Доступная цена Простое управление Хорошая производительность Качество гибки Независимость от электропитания Бесшумная работа Небольшой вес, мобильность, компактные размеры Надежность и долговечность Типичные ошибки при гибке и как их избежать Перекос листа → неравномерный угол по длине; Недостаточная фиксация → смещение при гибе; Слишком быстрый ход рычага → пружинение, неточность; Игнорирование тестовой гибки → брак в серии. Обслуживание и ресурс ручного листогиба Регулярная очистка и смазка направляющих; Проверка болтовых соединений и прижимов; Контроль износа пуансона/матрицы при больших объёмах. В ассортименте «Вентас Инжиниринг» – широкий выбор ручных листогибов с различными техническими характеристиками от ведущих турецких производителей. Каждая модель имеет ограничение по толщине и ширине обрабатываемого материала – этот момент нужно учесть при выборе оборудования. FAQ { "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ { "@type": "Question", "name": "Как работает ручной листогиб?", "acceptedAnswer": { "@type": "Answer", "text": "Оператор фиксирует лист прижимной балкой, затем рычагом опускает гибочную балку, которая прижимает металл к матрице и формирует заданный угол. Угол контролируется ограничителем/угломером, при необходимости делается догиб на тестовой заготовке." } }, { "@type": "Question", "name": "Как выбрать ручной листогиб?", "acceptedAnswer": { "@type": "Answer", "text": "Определите максимальную толщину и марку металла, рабочую длину деталей, требуемую точность угла и мобильность. Для кровли и водосточных систем достаточно 0,4–0,7 мм и длины 1,25–2,5 м; для фасадных кассет — до 1,0 мм и точный угломер." } }, { "@type": "Question", "name": "Как работать ручным листогибом безопасно?", "acceptedAnswer": { "@type": "Answer", "text": "Закрепите станок, используйте СИЗ, не держите руки в зоне прижима/гибки, при длинных листах работайте вдвоём, делайте тестовую гибку на обрезке перед серией." } }, { "@type": "Question", "name": "Можно ли гнуть нержавейку на ручном листогибе?", "acceptedAnswer": { "@type": "Answer", "text": "Да, тонкую нержавеющую сталь (обычно до 0,5–0,8 мм в зависимости от модели) можно гнуть, но важно контролировать усилие и износ инструмента; для больших толщин лучше электромеханический/гидравлический привод." } }, { "@type": "Question", "name": "Что влияет на точность угла гиба?", "acceptedAnswer": { "@type": "Answer", "text": "Жёсткость рамы, качество прижима, настройка ограничителя угла, равномерность усилия оператора и предварительная калибровка на тестовой заготовке." } } ] } ▶ Как работает ручной листогиб? Оператор фиксирует лист прижимной балкой, затем рычагом опускает гибочную балку, которая прижимает металл к матрице и формирует заданный угол. Угол контролируется ограничителем/угломером, при необходимости делается догиб на тестовой заготовке. ▶ Как выбрать ручной листогиб? Определите максимальную толщину и марку металла, рабочую длину деталей, требуемую точность угла и мобильность. Для кровли и водосточных систем достаточно 0,4–0,7 мм и длины 1,25–2,5 м; для фасадных кассет — до 1,0 мм и точный угломер. ▶ Как работать ручным листогибом безопасно? Закрепите станок, используйте СИЗ, не держите руки в зоне прижима/гибки, при длинных листах работайте вдвоём, делайте тестовую гибку на обрезке перед серией. ▶ Можно ли гнуть нержавейку на ручном листогибе? Да, тонкую нержавеющую сталь (обычно до 0,5–0,8 мм в зависимости от модели) можно гнуть, но важно контролировать усилие и износ инструмента; для больших толщин лучше электромеханический/гидравлический привод. ▶ Что влияет на точность угла гиба? Жёсткость рамы, качество прижима, настройка ограничителя угла, равномерность усилия оператора и предварительная калибровка на тестовой заготовке. details[open] summary span:first-child { transform:rotate(90deg); } summary:hover { background:#eef4fc !important; } По вопросам доставки и сотрудничества свяжитесь с нами Звоните по телефону 8 (499) 460-75-59 Заказать звонок Популярные категории металлообрабатывающего оборудования Станки для производства прямоугольных воздуховодов Станки для производства круглых воздуховодов Вальцовочные станки Лазерные станки для резки металла Гильотины для резки металла Листогибочные станки Сварочные аппараты контактной сварк
2263
Дата публикации: 08.07.2022
Дата обновления: 14.09.2026
Содержание:
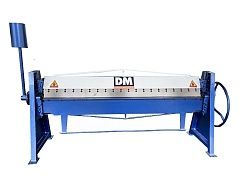
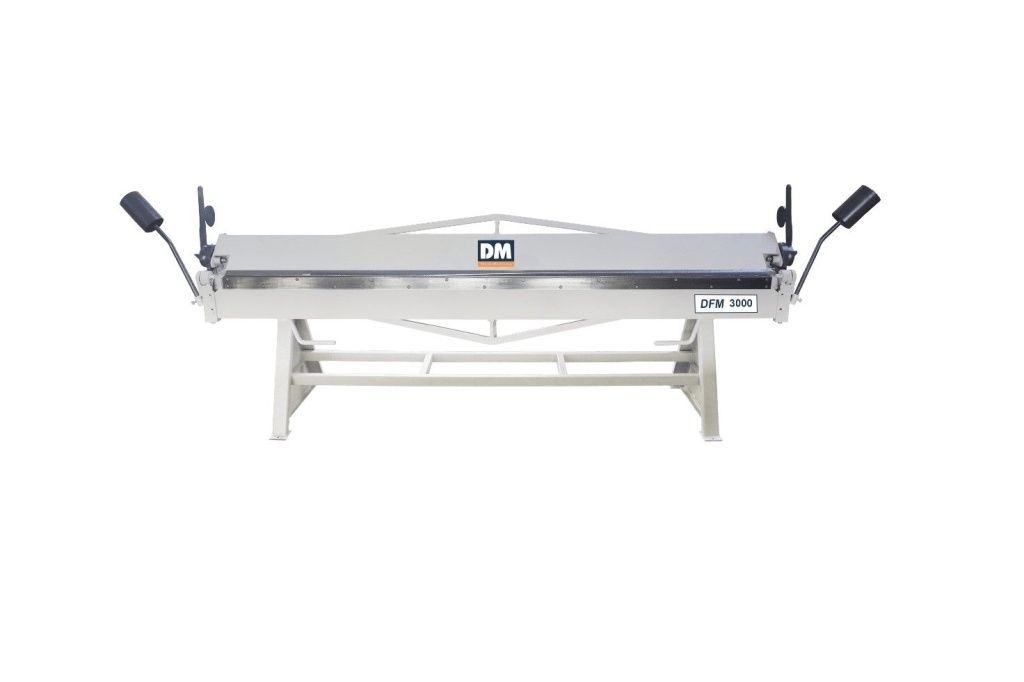
    листогиб ручной Ручные листогибы: особенности конструкции и преимущества фото 1
    Большинство техпроцессов изготовления продукции из листового металла включают операцию гибки. Для выполнения таких работ используются листогибы. Оборудование незаменимо в производстве воздуховодов, корпусов, элементов кровли и фасадов, отливов и многих других изделий из металлических листов.

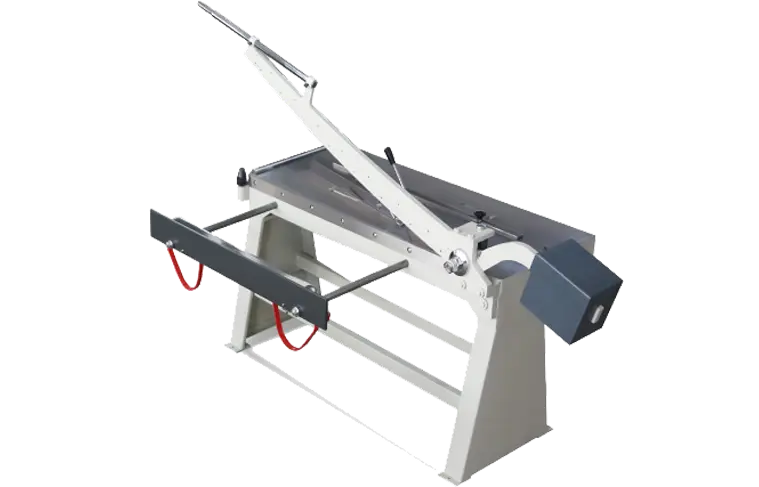
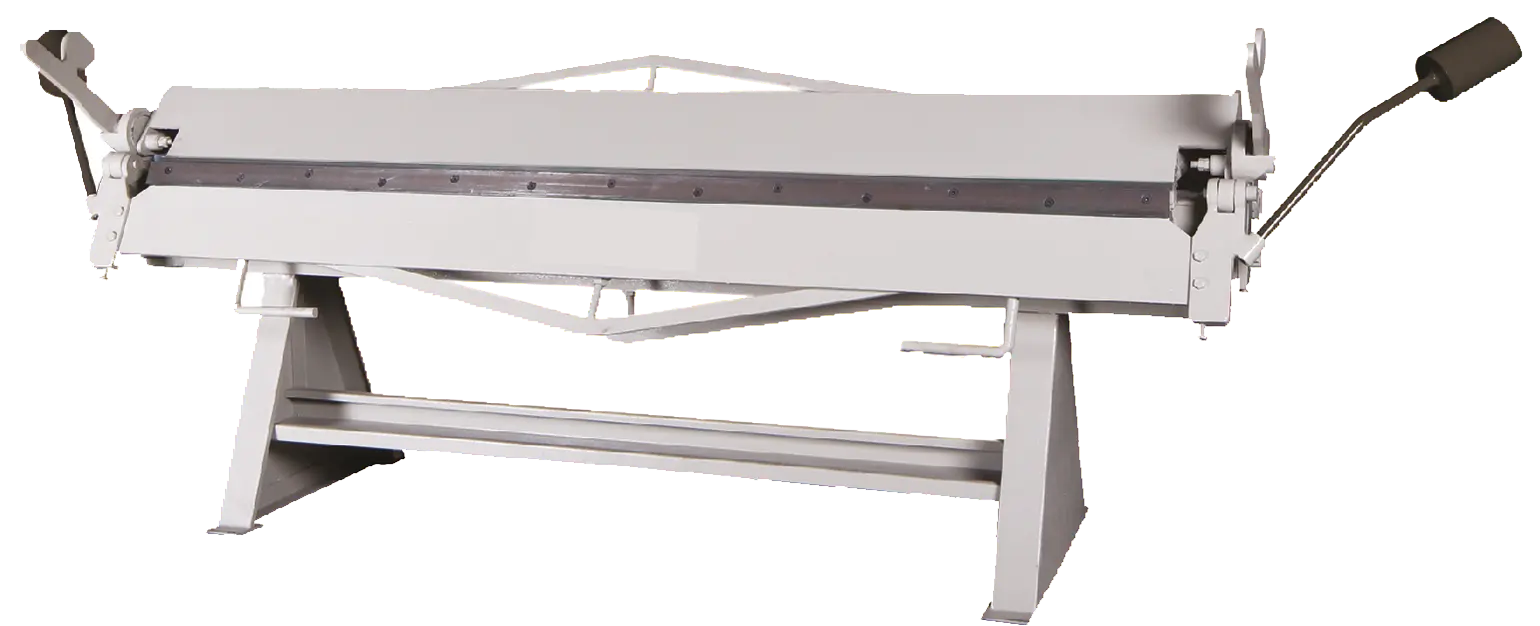
    Самую простую конструкцию имеет ручной листогиб – приспособление для гибки тонких листов оцинкованной стали. Оператор работает вручную, но за счет рычажного механизма гибка производится с минимальными физическими усилиями. Модели ручных листогибов рассчитаны на различную рабочую длину и толщину листового металла.

    Что такое ручной листогиб и для каких задач подходит

    Ручной листогиб — это станок для холодной гибки листового металла без привода, где усилие создаётся оператором через рычаги. Решение оптимально для небольших и средних объёмов, выездных работ и участков с нерегулярной загрузкой.

    Типовые задачи:

    • Изготовление отливов, коньков, ендов, парапетных крышек для кровли;
    • Фасадные кассеты и доборные элементы;
    • Короба вентиляции, кожухи, лотки;
    • Мелкосерийная гибка по эскизам и чертежам.

    Как устроен ручной листогиб

    Приспособление состоит из двух балок – прижимной и опорной. Обрабатываемый лист зажимается между ними и изгибается за счет поворота траверсы на требуемый угол. При гибке более толстых листов может потребоваться больше усилий – для этого листогиб оснащается двусторонним управлением.
    Все конструктивные элементы листогиба установлены на прочной станине. Чтобы выдержать точный угол гибки, устанавливаются специальные ограничители или угломеры. При выполнении операции можно сразу отрезать заготовку – для этого станки оснащаются роликовыми ножами.

    Устройство и принцип работы ручного листогиба

    Основные узлы и компоненты

    • Станина (рама) и рабочий стол;
    • Прижимная балка с фиксацией заготовки;
    • Гибочная балка (пуансон) с рычагом/рукоятями;
    • Угломер/ограничитель угла гиба;
    • Опционально: роликовый нож, задний упор, быстросъёмные пуансоны.

    Как работает ручной листогиб: пошаговый цикл гибки

    1. Разметка линии гиба на заготовке.
    2. Установка листа на стол, выравнивание по упору.
    3. Фиксация прижимной балкой.
    4. Плавный ход гибочной балки рычагом до нужного угла.
    5. Контроль угла, при необходимости — догиб.
    6. Снятие готовой детали.

    Как работать ручным листогибом: инструкция для оператора

    как работает ручной листогиб

    Подготовка рабочего места и заготовки

    • Проверка крепления станка, отсутствия люфтов, чистоты стола;
    • Проверка соответствия инструмента толщине металла;
    • Очистка листа от загрязнений, заусенцев; разметка линии гиба.

    Настройка угла и фиксация листа

    • Установка ограничителя угла/угломера;
    • Тестовая гибка на обрезке;
    • Фиксация листа по всей длине прижима (избегать перекосов).

    Техника безопасности

    • СИЗ: перчатки, защитная обувь, очки при работе с кромками;
    • Не держать руки в зоне прижима/гибки;
    • Работать вдвоём при длинных листах (>2–2,5 м);
    • Фиксировать станок к полу/верстаку при интенсивной работе.

    Как выбрать ручной листогиб под ваши задачи

    Критерии выбора

    • Максимальная толщина металла (сталь/алюминий/нерж);
    • Рабочая длина (под ваши типоразмеры изделий);
    • Тип профиля (простая гибка vs сложные кассеты);
    • Мобильность (вес, наличие колёс, разборная рама);
    • Комплектация (нож, угломер, упоры, быстросъём).

    Таблица: подбор по толщине и длине

    Задача / материал Толщина, мм (сталь) Рекомендуемая рабочая длина, мм Примечание
    Кровля, водосточка (оцинковка) 0,4–0,7 1250–2500 Лёгкие мобильные модели
    Фасадные кассеты, доборные 0,5–1,0 1250–3100 Нужен точный угломер
    Вентиляция, короба 0,5–1,2 1500–3100 Усиленная рама, длинный прижим
    Нержавеющая сталь (тонкая) 0,3–0,8 1000–2000 Контроль усилия, износостойкость

    Для алюминия допустимая толщина выше на ~20–30% при том же усилии.

    Виды ручных листогибов и особенности применения

    • Консольные — для стандартной гибки на объекте и в цеху;
    • Рамочные — повышенная жёсткость, удобны для длинных листов;
    • Сегментные — для фасадных кассет и сложных профилей;
    • С роликовым ножом — совмещают гибку и резку в одном цикле.

    Преимущества ручного листогиба

    Ручной листогиб – универсальное оборудование для небольших и средних производств с невысокой степенью автоматизации технологического процесса. В работе задействуется один или несколько операторов. Преимущества станка:

    Ручные листогибы: особенности конструкции и преимущества фото 2
    Доступная цена
    Ручные листогибы: особенности конструкции и преимущества фото 3
    Простое управление
    Ручные листогибы: особенности конструкции и преимущества фото 4
    Хорошая производительность
    Ручные листогибы: особенности конструкции и преимущества фото 5
    Качество гибки
    Ручные листогибы: особенности конструкции и преимущества фото 6
    Независимость от электропитания
    Ручные листогибы: особенности конструкции и преимущества фото 7
    Бесшумная работа
    Ручные листогибы: особенности конструкции и преимущества фото 8
    Небольшой вес, мобильность, компактные размеры
    Ручные листогибы: особенности конструкции и преимущества фото 9
    Надежность и долговечность

    Типичные ошибки при гибке и как их избежать

    работа ручным листогибом
    • Перекос листа → неравномерный угол по длине;
    • Недостаточная фиксация → смещение при гибе;
    • Слишком быстрый ход рычага → пружинение, неточность;
    • Игнорирование тестовой гибки → брак в серии.

    Обслуживание и ресурс ручного листогиба

    • Регулярная очистка и смазка направляющих;
    • Проверка болтовых соединений и прижимов;
    • Контроль износа пуансона/матрицы при больших объёмах.

    В ассортименте «Вентас Инжиниринг» – широкий выбор ручных листогибов с различными техническими характеристиками от ведущих турецких производителей. Каждая модель имеет ограничение по толщине и ширине обрабатываемого материала – этот момент нужно учесть при выборе оборудования.

    FAQ

    Как работает ручной листогиб?

    Оператор фиксирует лист прижимной балкой, затем рычагом опускает гибочную балку, которая прижимает металл к матрице и формирует заданный угол. Угол контролируется ограничителем/угломером, при необходимости делается догиб на тестовой заготовке.

    Как выбрать ручной листогиб?

    Определите максимальную толщину и марку металла, рабочую длину деталей, требуемую точность угла и мобильность. Для кровли и водосточных систем достаточно 0,4–0,7 мм и длины 1,25–2,5 м; для фасадных кассет — до 1,0 мм и точный угломер.

    Как работать ручным листогибом безопасно?

    Закрепите станок, используйте СИЗ, не держите руки в зоне прижима/гибки, при длинных листах работайте вдвоём, делайте тестовую гибку на обрезке перед серией.

    Можно ли гнуть нержавейку на ручном листогибе?

    Да, тонкую нержавеющую сталь (обычно до 0,5–0,8 мм в зависимости от модели) можно гнуть, но важно контролировать усилие и износ инструмента; для больших толщин лучше электромеханический/гидравлический привод.

    Что влияет на точность угла гиба?

    Жёсткость рамы, качество прижима, настройка ограничителя угла, равномерность усилия оператора и предварительная калибровка на тестовой заготовке.

    Ручные листогибы: особенности конструкции и преимущества фото 10
    По вопросам доставки и сотрудничества свяжитесь с нами

    Звоните по телефону 8 (499) 460-75-59


    Листогибы ручные

    Связанные товары

    Популярные категории

    Вальцы трехвалковые W11G Аппараты контактной сварки Вальцовочные станки Вальцовочный станок гидравлический 3-х валковый Rollmak серия ST3 Вальцовочный станок электрический RollMak SM 70-10/1,8 Вальцовочный станок электрический 3-х валковый Rollmak SME 130-15/4.5 Вальцы ручные Вальцы трехвалковые 3R HS Вальцы трехвалковые 3R HSS Вальцы трехвалковые 3R UHS Вальцы трехвалковые DFC MAKINE Вальцы трехвалковые DRE Вальцы трехвалковые IR Вальцы трехвалковые IRM Вальцы трехвалковые MRM-H Вальцы трехвалковые MRM-S Вальцы трехвалковые RM Вальцы трехвалковые SLN Вальцы трехвалковые электрические Вальцы четырехвалковые Вальцы четырехвалковые 4R HMS Вальцы четырехвалковые 4R HS Вальцы четырехвалковые 4R HSS Вальцы четырехвалковые 4R OM Вальцы четырехвалковые 4RH Вальцы четырехвалковые 4RHC Вальцы четырехвалковые H-4R-2050x110 Вальцы четырехвалковые LIVA HA-3R Вальцы четырехвалковые ST4R 190-25/6.0 Вальцы четырехвалковые ST4RB 160-25/4.0 Виброкатки Гидравлические ножницы Гидравлические прессы Гидравлические прессы горизонтальные Гидравлические пробивные прессы Гильотинные ножницы по металлу Гильотины Гильотины ручные сабельные Зиговочные ручные станки Зиговочные станки Инструменты и расходные материалы для обработки металла Клещи для контактной точечной сварки Контактная точечная сварка Кромкогибы Кромкозагибочные станки Кругорезы Кругорезы и кромкогибы Кузнечный молот Лазерные станки Линии для производства прямоугольных воздуховодов Линии для производства шинорейки Линии поперечной резки металла Листогибочные гидравлические прессы Листогибы Листогибы ручные Маятниковые пилы для шинорейки Ножницы по металлу ручные Правильно-подающие станки Пресс ножницы Профилегибочные станки Профилегибы гидравлические 3-х валковые Профилегибы гидравлические 4-х валковые Профилегибы электромеханические Пуклёвочный и заклёпочный инструмент Разматыватели металла Ручные вальцы серия DRM Ручные вальцы Серия R Ручные вальцы Серия RS Спирально-навивные станки Станки для круглых воздуховодов Станки для лазерной резки металла Станки для нанесения ребер жесткости Станки для овальных воздуховодов Станки для прикатки резиновых уплотнителей Станки для производства воздуховодов Станки для производства отводов Станки для прямоугольных воздуховодов Станки для прямоугольных воздуховодов с интегрированным фланцем Станки для шовной сварки Станки плазменной резки Станки плазменной резки металла Станки тоннельной сборки Фальцеосадочные станки для круглых воздуховодов Фальцеосадочные станки для прямоугольных воздуховодов Фальцепрокатные станки Фальцовочный ручной станок Электромеханические гильотины Электромеханические зиговочные станки Электроножницы