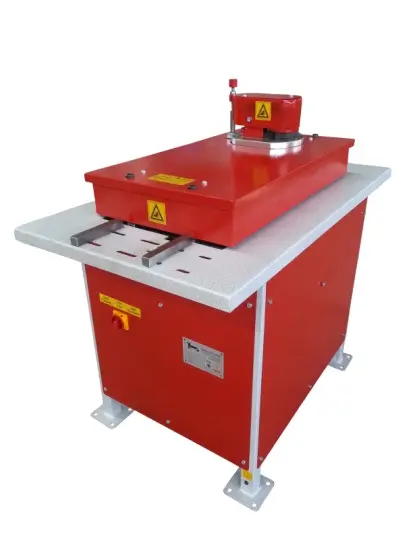
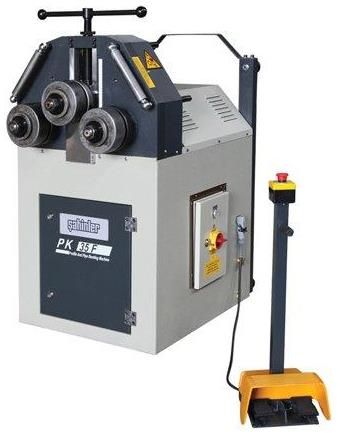
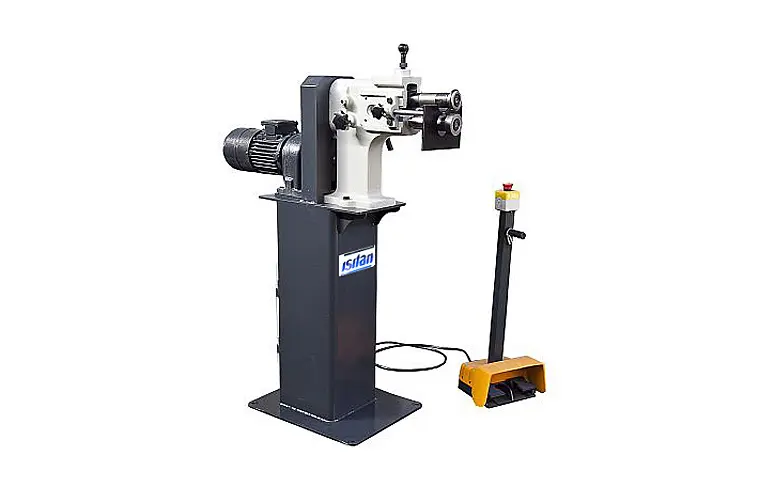
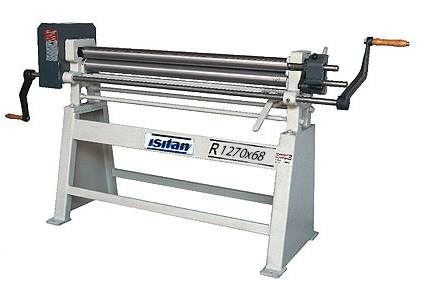
Вальцовка – это метод деформации листового металла: за счет давления валами на материал детали придается коническая, овальная или цилиндрическая форма. Технологию применяют для изготовления воздуховодов, дымоходов, водостоков, баков и т. д.
Для подбора оборудования
Вальцовочные станки позволяют сгибать алюминий, чугун, нержавеющую сталь, легированные сплавы разной толщины и размера. Чтобы подобрать оборудование для конкретных технологических задач, стоит учесть несколько принципов:
- Диаметр основного вала определяет радиус гиба;
- От длины рабочих валов зависит наибольшая ширина листа;
- Разные станки работают с различными типами металла;
- Вид привода влияет на расчетное усилие станка.
При выборе важно учитывать не только тип металла, но и планируемые объемы производства, требуемую точность и форму изделий. Для небольших мастерских подойдут ручные или электромеханические модели, для промышленных линий — гидравлические станки с ЧПУ.
Типы вальцовочных станков
|
Тип оборудования
|
Особенности конструкции
|
Основное применение
|
|
Двухвалковые вальцы
|
Два валка расположены один над другим
|
Простая гибка тонкого листа, небольшие объемы
|
|
Трехвалковые вальцы
|
Один верхний и два нижних либо боковых валка
|
Универсальная гибка цилиндров, конусов и овалов
|
|
Четырехвалковые вальцы
|
Два формообразующих и два прижимных валка
|
Серийное производство, высокая точность и производительность
|
Технологические возможности станка зависят от количества и характеристик валов.

Двухвалковые станки
Представляют собой каркас и два валка, которые расположены вертикально. Верхний значительно меньше в диаметре, а нижний имеет покрытие из полиуретана или каучука. Диаметр трубы определяется силой прижима валов.
В процессе обработки на двухвалковом станке создается труба без прямых участков по краям, подгибать и подрезать края не требуется.

Трехвалковые станки
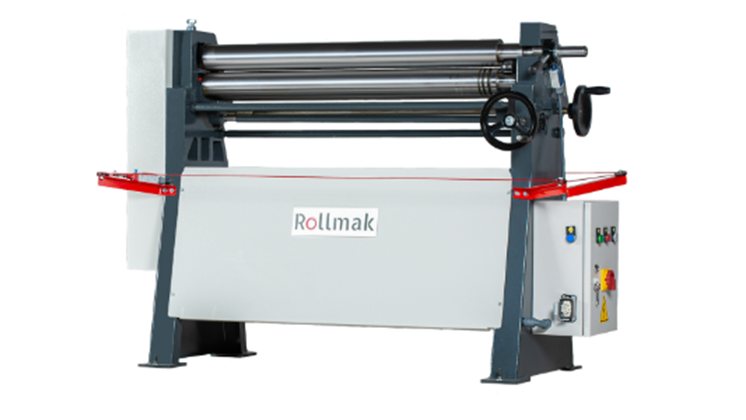
Наиболее часто применяемый тип вальцов, который востребован благодаря большому выбору размеров, удобству в работе и приемлемой стоимости. Минимальный диаметр заготовки зависит от диаметра основного валка, а регулировка его положения позволяет настроить радиус.
Вальцы могут быть расположены симметрично и асимметрично. Недостаток трехвалкового станка в том, что по краям заготовки остаются небольшие прямые участки. Но в асимметричной конструкции они минимальны, продукция имеет более высокое качество.

Четырехвалковые станки
Такая конструкция обеспечивает максимальную производительность и точность обработки. Имеет два гибочных и два подающих вала, что позволяет изготавливать трубу сложных форм с прямоугольным и овальным сечением. Дает идеальное качество гибки, без прямых участков – такая труба подходит для стыковой сварки. Часто такие машины оснащены контроллером ЧПУ.
В зависимости от типа привода вальцовочные станки могут быть:
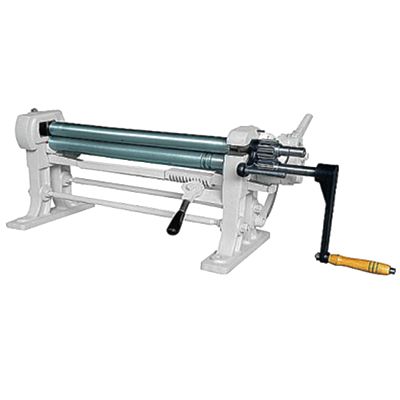
- Ручными – механическое оборудование, доступное по цене. Выпускается в напольном или настольном варианте, компактное и мобильное.
- Электромеханическими — имеют редуктор, который повышает производительность для обработки большого количества продукции.
- Гидравлическими — обладают максимальной мощностью, поэтому подходят для работы с металлическим листом толщиной до 70 мм. Используются на сложных промышленных производствах.
Виды вальцовочных станков для труб
Вальцовочное оборудование применяется для изготовления труб различного сечения: круглых, овальных, прямоугольных. В зависимости от задачи выделяют следующие виды:
- Станки для водосточных труб и желобов;
- Оборудование для производства воздуховодов;
- Станки для профильных труб (овал, прямоугольник);
- Установки для труб большого диаметра (промышленные вальцы).
Выбор конкретного типа зависит от требуемого диаметра, толщины металла и объемов производства.
Как работает вальцовочный станок
Принцип работы вальцовочного станка основан на постепенной деформации металлического листа между вращающимися валками. Заготовка подается в зону гибки, где верхний вал опускается и создает давление, формируя нужный радиус. При многократном проходе достигается требуемая форма изделия.
Современные станки могут быть оснащены ЧПУ для автоматического контроля параметров гибки, что обеспечивает высокую повторяемость и точность.

По вопросам доставки и сотрудничества свяжитесь с нами
Звоните по телефону 8 (499) 460-75-59
Вот новый набор вопросов и ответов для блока FAQ, оформленный в том же стиле (с микроразметкой и аккордеоном). Вопросы подобраны под ваше семантическое ядро и не дублируют уже используемые. xml
FAQ
▶
Какой вальцовочный станок выбрать для листового металла толщиной до 4 мм?
Для металла толщиной до 4 мм обычно подходят электромеханические трехвалковые станки. Они обеспечивают достаточное усилие, стабильную скорость и подходят для серийного производства труб, воздуховодов и резервуаров.
▶
В чем разница между симметричными и асимметричными трехвалковыми вальцами?
В симметричных станках все три валка расположены равноудаленно, что упрощает настройку, но оставляет прямые участки по краям заготовки. В асимметричных конструкция позволяет минимизировать эти участки, повышая качество гибки.
▶
Можно ли на вальцовочном станке изготавливать трубы прямоугольного сечения?
Да, для этой задачи подходят четырехвалковые станки, часто оснащенные ЧПУ. Они позволяют формировать сложные профили, включая прямоугольные и овальные трубы, с высокой точностью.
▶
Какое минимальное количество прямых участков остается после вальцовки?
На двухвалковых и четырехвалковых станках прямые участки отсутствуют. На трехвалковых симметричных моделях они могут составлять 10–50 мм, на асимметричных — минимальны (до 5–10 мм).
▶
Какие вальцовочные станки подходят для нержавеющей стали?
Для нержавеющей стали рекомендуются станки с увеличенным усилием — электромеханические или гидравлические. Важно учитывать, что нержавейка требует большего усилия гибки по сравнению с углеродистой сталью той же толщины.
Популярные категории металлообрабатывающего оборудования
 Вход